单机设备
一台机器解决一道工序,人工负责上下料。投入最小、上线最快,适合先替掉最累或最不稳的那一道。
- 标准机型 + 专用治具一套
- 配方化管理,换型改参数
- 12 个月质保
- 含操作与保养培训
适合:试水自动化、单点瓶颈明确的车间
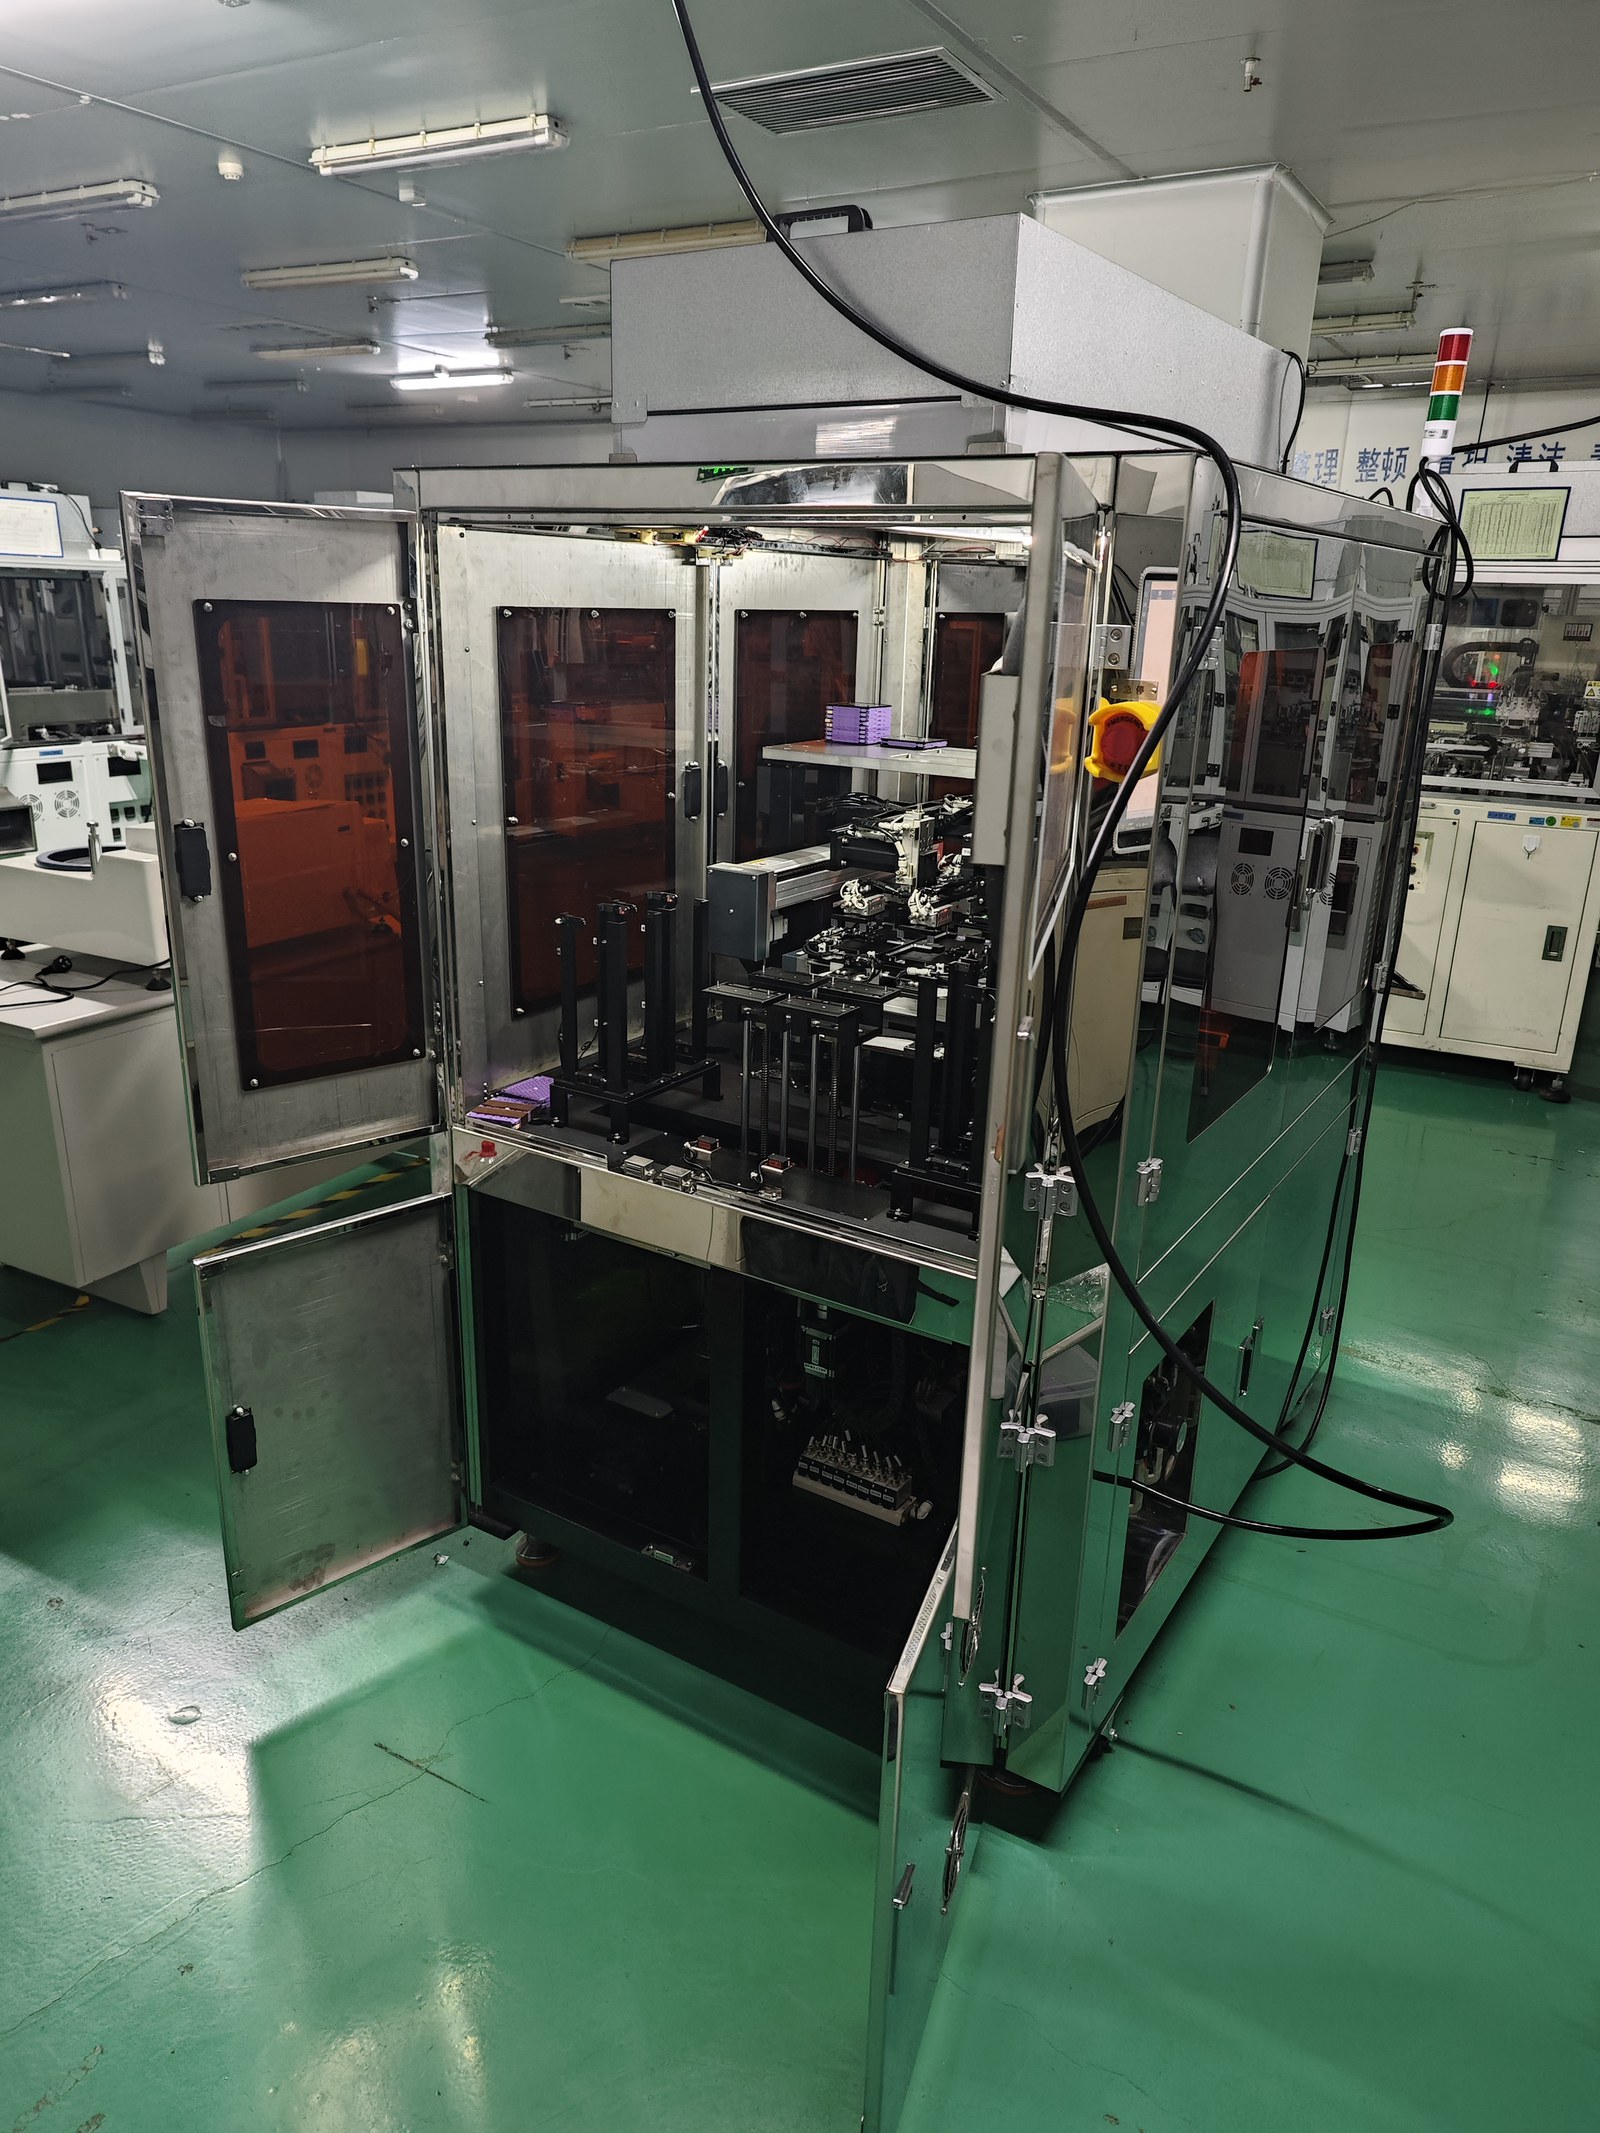
自动化本身不难,难的是自动化之后还得有人站在旁边盯着看。我们把视觉检测直接装进装配线里——机器自己找位、自己装、自己判,判不过的自己剔掉。你拿到的不是一台设备,是一段不用人守的工序。
不必一次买整线。哪一段最疼就先做哪一段,做得住再往下走
一台机器解决一道工序,人工负责上下料。投入最小、上线最快,适合先替掉最累或最不稳的那一道。
适合:试水自动化、单点瓶颈明确的车间
上料、装配、检测、下料集成在一个机台内,一人可看多台。工序之间不再靠人手搬运和目视判断。
适合:工序分散、中间靠人搬运与判断的产线
多工位联成一条线,总控调度节拍,数据回传 MES。从投料到成品仓,中间不留半成品堆场。
适合:产能上量、需要批记录与追溯的规模生产
从料进来到箱出去,每段都有对应的标机与定制方案
散料、托盘、编带三种来料各有各的上法。料送不稳,节拍就是空谈。
2 款视觉先找位,机构再动作;装配不良当场拦下,不留给下一道。
3 款外观、尺寸、气密在同一工位判定,不良品自动剔除并记下缺陷类型。
3 款膏体、液体、颗粒分型灌装,贴标、装盒、封箱走完最后一段。
3 款节拍平衡、总控联锁与追溯数据打通,整线像一台机器那样好管。
2 套自动化项目做不下去,八成卡在第一步——料怎么上去。工件越小、形状越怪、越怕刮伤,人工上料就越难替代。这一段我们只解决一件事:把料稳定、定向、无损伤地送到位。
2 款机型小件散料、异形件与易刮伤件的柔性供料,视觉定位后由机械手取放。
价值换产品只换料盘与配方,不必换整机,多品种小批量也能上自动化。
吸塑托盘、周转盒与叠层料仓的自动分离、定位与补料。
价值补料不停线,一个上料口少守一个人,夜班尤其明显。
装配的难点不是「装上去」,是「每次都一样」。人工旋盖松紧不一、压装深浅不同、塞芯偶尔漏装——这些问题在抽检里查不出来,到客户手上才爆。这一段把每个动作变成可设定的参数。
3 款机型离心管、采样管、血沉管的自动理料、上盖与扭矩控制旋紧。
价值扭矩可设定可追溯,解决人工旋盖过松漏液、过紧难开的反复客诉。
吸头、试管类产品的自动塞芯、装盒、压盖,多工序一台完成。
价值把原本分开的塞芯与装盒并成一台,少一次搬运就少一次污染机会。
O 型圈、垫片、胶塞的自动取放与压装,压力位移全程监控。
价值压装曲线逐件留存,装配力异常立即停机,不把隐患留到下一道。
这是我们最熟的一段。锐印系列在印刷包装上做了十几年的成像与判定,同一套算法搬进装配线——检测不再是一道独立工序,而是装在哪就在哪判,判完立刻剔。
3 款机型杯、盖、瓶类小件的外观与尺寸检测,转盘多工位分面取像。
价值一次上料看全六个面,替代人工翻面检查与灯下目检的疲劳误差。
试剂盒、离心管、瓶体的密封性检测,压力衰减法判定。
价值漏液是最贵的投诉。出厂前每一只都过一遍压降曲线,不靠抽检赌运气。
透明容器内可见异物、装量差异与瓶身缺陷的视觉判定。
价值替掉灯检台前盯一整天的人眼,判定标准从头到尾保持一致。
灌装与包装是换型最频繁的一段:换个瓶型、换个规格,很多设备就得改半天。我们把配方、治具与参数拆开管理,换规格时改的是数字,不是零件。
3 款机型膏体与液体的定量灌装、上盖旋盖一体,接液与在线清洗可联动。
价值换规格改配方参数即可,不必为每个瓶型重做一台机器。
圆瓶与扁瓶的定位贴标、说明书折叠入盒与盒盖压合。
价值贴标与装盒连成一条,中间不堆半成品,也不用点数交接。
装盒后的自动封箱、贴码、称重校核与整层码垛。
价值成品仓前最费力的一段交给机器,出货节奏不再受搬运人手制约。
单机好用,联起来互相等——这是整线最常见的浪费。总控负责把节拍拉平,追溯负责把每件的来龙去脉留住。扩产时按瓶颈加站,不必整线推倒重来。
2 套机型各工位 PLC 与视觉系统统一调度,瓶颈工位实时提示。
价值哪一站堵了看一眼就知道,扩产时按瓶颈加站,改造成本可控。
单件赋码、工位过站记录与不良代码回传,支持对接客户 MES。
价值客诉时能倒查到具体工位与工艺参数,把「说不清」变成「查得到」。
同样是自动化,耗材厂怕污染、化妆品厂怕换型、五金厂怕招不到人
离心管、采样拭子、试剂盒、培养皿这类耗材,量大、单价低、洁净要求高。人海战术既不稳也不划算,而且每一次人工接触都是污染风险。
膏体、液体、面膜的灌装与包装,规格多、换型频、批记录要留痕。同一条线一年要跑十几个配方,换型速度直接决定设备值不值。
小件装配、O 圈压装、焊接组装与冲压件外观,节拍快、人工流动大。旺季招不到人,是这类车间上自动化最直接的动力。
颗粒、瓶装、袋装的后道包装与物流打包,订单波动大、旺季用人缺口最大。这一段最适合先上单机,见效快、回本周期短。
机构、视觉、控制、数据,缺一样就会在量产时还回来
装配前先用视觉找位与角度补偿,来料有偏差也能对上;装配后再检一次,动作与判定共用同一套坐标系,不会各说各话。
送料、定位、压装、剔除机构自研;治具按工件外形开仿形腔,易刮伤件全程不接触硬限位。
伺服与凸轮混合驱动,动作时序与取像时序统一编排;节拍按最慢工位设计,不虚标峰值速度。
工位过站、工艺参数与不良代码全量落库,可对接客户 MES,也支持单机独立运行。
每一步都有明确的交付物,做完一步你才需要决定下一步
设备验收只是节点,量产跑顺才算交付
给图纸、给样品、给节拍目标。48 小时内回复可行性判断,不绕弯子。